Как варить электродом
Коротко
Для дома чаще берут рутиловые МР-3 или АНО-21: они горят на переменном и постоянном токе и не требуют прокалки. Основные УОНИ-13/55 дают более пластичный шов, но варят только постоянным током, чаще всего обратной полярности (плюс на электроде), и перед работой их прокаливают по режиму с пачки. Диаметр подбирают по толщине: для металла 3 мм берут электрод от 2 до 3 мм, для 4 и 5 мм от 3 до 4 мм. Ток ставят по паспорту: у Пензенских электродов для МР-3 диаметром 3 мм в нижнем положении это от 90 до 110 А. Дугу держат короткой, примерно на диаметр электрода, а сам электрод наклоняют на угол от 5 до 15° так, чтобы его конец смотрел на готовый шов.
Содержание
- Что нужно для работы
- Какой электрод выбрать: рутиловый или основной
- Диаметр электрода по толщине металла
- Какой ток ставить
- Полярность на инверторе
- Как зажечь дугу, держать длину и угол
- Движения электрода и швы в разных положениях
- Соединения по ГОСТ 5264-80 и катет углового шва
- Шлак: когда и как отбивать
- Сколько электродов уйдёт на метр шва
- Дефекты шва и их причины
- Безопасность и когда звать сварщика
- Частые вопросы
- Источники
Шов при ручной дуговой сварке держится на четырёх вещах: марка и диаметр электрода, ток, длина дуги и угол наклона. Разберём каждую по паспортам производителей и по ГОСТ 5264-80. Если вы выбираете способ, начните со статьи о видах сварки, а работа проволокой разобрана отдельно в статье как варить полуавтоматом.
Что нужно для работы
Нужны инвертор, кабель с держателем, кабель с зажимом массы, электроды и защита.
- Маска со светофильтром. Дуга обжигает глаза и кожу за секунды.
- Краги и закрытая одежда из негорючей ткани. Брызги металла прожигают синтетику насквозь.
- Сухое место. Не варите под дождём, на мокром полу и в мокрых перчатках: сварочная цепь под напряжением.
- Порядок вокруг. Искры летят на несколько метров, уберите опилки, тряпки и горючее.
- Щётка и молоток. Для зачистки кромок и шлака.
Какой электрод выбрать: рутиловый или основной
Для обычной стали выбирают между рутиловыми МР-3 и АНО-21 и основными УОНИ-13/55. По ГОСТ 9466-75 покрытие обозначают буквой: Р рутиловое, Б основное. Тип по ГОСТ 9467-75 говорит о прочности шва: Э46 значит 46 кгс/мм², а буква А в Э50А означает повышенные пластичность и ударную вязкость.
МР-3
Рутиловый, тип Э46. По каталогу ESAB варит переменным током и постоянным обратной полярности во всех положениях, кроме вертикали сверху вниз. Прокалка не нужна. Отсыревшие электроды ESAB сушит при температуре от 70 до 90 °C, Пензенские электроды от 140 до 150 °C, по 30 минут: берите режим с пачки.
АНО-21
Тип Э46, покрытие рутилово-целлюлозное. По ESAB стабильно горит на малых токах и подходит для бытовых аппаратов, ток переменный или постоянный любой полярности. Вертикаль сверху вниз ESAB разрешает, а Пензенские электроды нет.
УОНИ-13/55
Основной, тип Э50А, для ответственных конструкций. Ток постоянный, обычно обратной полярности, прямая по ESAB допустима для корня по зазору. Шов стоек к трещинам, но электрод даёт поры на ржавчине и при длинной дуге. Перед работой прокалка: по ESAB от 350 до 400 °C 2 часа, по Пензенским электродам от 350 до 380 °C от 1 до 1,5 часа.
| Марка | Тип и покрытие | Ток | Прокалка | Электродов на 1 кг шва |
|---|---|---|---|---|
| МР-3 | Э46, рутиловое | Переменный или постоянный обратной полярности | Не нужна, только сушка сырых | 1,69 кг |
| АНО-21 | Э46, рутилово-целлюлозное | Переменный или постоянный любой полярности | Не нужна, только сушка сырых | 1,69 кг |
| УОНИ-13/55 | Э50А, основное | Постоянный, обычно обратной полярности | От 350 до 400 °C | 1,5 кг |
Расход взят со страниц Пензенских электродов. ГОСТ 9466-75 требует печатать на пачке токи по диаметрам и положениям и режим прокалки, поэтому главный документ это ваша пачка.
Диаметр электрода по толщине металла
Нормы с жёсткой таблицей нет, ниже ориентир из методических указаний Воронежского технического университета (ВГТУ).
| Толщина металла | Диаметр электрода |
|---|---|
| От 1 до 2 мм | 1,6 или 2 мм |
| 3 мм | От 2 до 3 мм |
| 4 и 5 мм | От 3 до 4 мм |
| От 6 до 10 мм | От 4 до 5 мм |
| От 10 до 15 мм | 5 мм |
Там же есть ограничения: вертикальные швы варят электродом не толще 5 мм, потолочные не толще 4 мм, а корень многослойного шва электродом от 3 до 4 мм. Тонкий металл до 2 мм электродом варить трудно, его легко прожечь.
Какой ток ставить
Ток берут из паспорта электрода, а не по правилу «30 ампер на миллиметр». Вот таблица с сайта Пензенских электродов, у них она одинакова для МР-3 и АНО-21:
| Диаметр | Нижнее | Вертикальное | Потолочное |
|---|---|---|---|
| 2,5 мм | 60…85 А | 55…75 А | 50…65 А |
| 3 мм | 90…110 А | 85…100 А | 80…90 А |
| 4 мм | 130…160 А | 120…140 А | 120…130 А |
| 5 мм | 160…200 А | 150…180 А | Не варят |
Для УОНИ-13/55 того же производителя: 2,5 мм от 60 до 85 А в нижнем положении, 3 мм от 80 до 120 А, 4 мм от 130 до 160 А, в вертикальном и потолочном ток ниже. Методичка ВГТУ советует прибавлять от 10 до 15% для металла толще трёх диаметров и для угловых швов и убавлять столько же для металла тоньше полутора диаметров.
Инструмент считает на странице, если включён JavaScript. Диаметр берётся по толщине металла из таблицы выше, ток из паспортной таблицы для выбранной марки и положения.
Пример. Металл 3 мм, МР-3, нижнее положение. По таблице диаметров подходит электрод от 2 до 3 мм. Берём 3 мм, по паспорту ток от 90 до 110 А. Металл 3 мм тоньше полутора диаметров (4,5 мм), поэтому начинаем ближе к нижней границе, со 90 А, и смотрим на провар.
Полярность на инверторе
Обратная полярность на инверторе: держатель в гнездо «+», масса в «−». Прямая наоборот. Методичка ВГТУ приводит цифру только для сварки под флюсом: там на обратной полярности провар примерно на 40% глубже, чем на прямой. Для ручной сварки электродом такой цифры в открытых нами источниках нет, поэтому полярность берут с пачки. УОНИ-13/55 и МР-3 варят на обратной. АНО-21 по каталогу ESAB работает на любой. Если на пачке стоит цифра 0 в обозначении по ГОСТ 9466-75, электрод рассчитан только на постоянный ток обратной полярности.
Как зажечь дугу, держать длину и угол
Дугу зажигают чирканьем по металлу, как спичкой, или касанием с отрывом, и сразу отводят электрод на длину дуги. Иначе он прилипнет: тогда качните его в сторону.
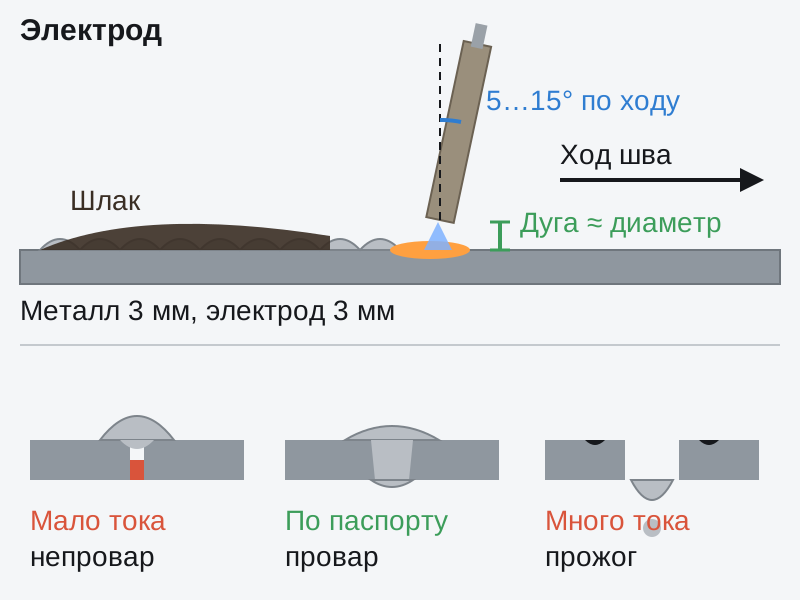
ESAB рекомендует держать длину дуги равной диаметру стержня электрода, а наклон от 5 до 15° от вертикали так, чтобы верх электрода шёл по ходу шва, а конец смотрел на готовый шов. Шлак тогда остаётся позади ванны, а при наклоне больше 20 или 25° растут брызги. Длинная дуга даёт поры, особенно у УОНИ-13/55. В тавровом соединении электрод держат посередине угла, примерно 45° к обеим деталям, в стыковом перпендикулярно плоскости.
Включите дугу на модели, меняйте ток и длину дуги и смотрите, что станет с валиком и корнем шва.
Движения электрода и швы в разных положениях
Узкий шов варят ниточным валиком без колебаний. Широкий делают колебаниями поперёк, зигзагом или полумесяцем, задерживаясь на кромках. Скорость такая, чтобы ванна шла за дугой ровной полосой.
Нижний шов
Самое простое положение. ESAB советует наклон от 5 до 10° по ходу, ток из графы «нижнее». С него и начинают учиться на пластине.
Вертикальный шов
Варят снизу вверх. ESAB рекомендует наклонять электрод вверх по ходу на угол от 5 до 10° и снижать ток примерно на 10% от нижнего положения. Двигайте электрод полумесяцем или треугольником, металл должен остывать на полке из уже застывшего шва. Сверху вниз рутиловые МР-3 и основные УОНИ-13/55 не варят.
Потолочный шов
Самое сложное положение. Ток из графы «потолочное», электрод не толще 4 мм, наклон по ESAB от 0 до 10° и самая короткая дуга, чтобы ванна была маленькой и не капала. Работайте в маске, плотной куртке и головном уборе: брызги летят вниз.
Соединения по ГОСТ 5264-80 и катет углового шва
ГОСТ 5264-80 задаёт типы соединений и размеры кромок. Дома хватает нескольких:
- С2. Стык без скоса кромок, односторонний шов, металл от 1 до 4 мм.
- С7. Стык без скоса кромок, двусторонний шов, от 2 до 5 мм.
- С17. Стык с V-образной разделкой обеих кромок, от 3 до 60 мм.
- Т1 и Т3. Тавр без скоса кромок, односторонний и двусторонний, от 2 до 40 мм.
Катет углового шва задают при проектировании. По пункту 9 стандарта он не больше 3 мм для деталей толщиной до 3 мм и не больше 1,2 толщины более тонкой детали, если она толще 3 мм. Выпуклость и вогнутость допускаются до 30% катета. Минимальный катет для стали с пределом текучести до 400 МПа по приложению 1 такой:
| Толщина более толстой детали | Минимальный катет |
|---|---|
| От 3 до 4 мм | 3 мм |
| Свыше 4 до 5 мм | 4 мм |
| Свыше 5 до 10 мм | 5 мм |
| Свыше 10 до 16 мм | 6 мм |
За один проход, по методичке ЮЗГУ, получают угловой шов с катетом не больше 8 или 9 мм. Больший катет варят в несколько слоёв.
Шлак: когда и как отбивать
Шлак из покрытия защищает остывающий шов от воздуха. Отбейте его, когда шов потемнеет, и пройдите щёткой, а перед следующим проходом уберите полностью. По руководству ESAB по дефектам главная причина шлаковых включений это неочищенный шлак между проходами и слишком широкие колебания.
- Зачистите кромки от ржавчины, краски и масла на 2 или 3 см от стыка.
- Проверьте марку, диаметр и режим на пачке, основные электроды прокалите.
- Подключите кабели по полярности с пачки, зажим массы поставьте на чистый металл.
- Выставьте ток из паспорта и проварите пробный валик на обрезке той же толщины.
- Прихватите детали в нескольких точках и проверьте зазор.
- Варите короткой дугой с наклоном по ходу, после прохода отбейте шлак и осмотрите шов.
Сколько электродов уйдёт на метр шва
Площадь сечения углового шва по методичке ЮЗГУ равна 0,5 × K² + 1,06 × K × g, где K катет, g выпуклость. Метр шва весит площадь в мм², умноженную на 7,85 г. Электродов нужно в коэффициент расхода раз больше.
Пример. Угловой шов, катет 4 мм, выпуклость 1 мм: 0,5 × 16 + 1,06 × 4 × 1 = 12,2 мм². Наплавленный металл 12,2 × 7,85 = 96 г на метр. МР-3 с коэффициентом 1,69 даст 96 × 1,69 = 162 г электродов на метр без огарков сверх паспорта.
Инструмент считает на странице, если включён JavaScript. Формула: площадь сечения шва × 7,85 г на метр × длина × коэффициент расхода марки.
Для стыков с разделкой кромок и для полуавтомата удобнее калькулятор расхода электродов.
Дефекты шва и их причины
Почти все дефекты ручной сварки связаны с током, длиной дуги, углом и чистотой металла. Причины ниже по руководству ESAB по дефектам сварки.
| Дефект | Как выглядит | Причины |
|---|---|---|
| Непровар | Корень не сплавлен, с обратной стороны виден стык | Малый ток, узкий зазор, большая скорость, неверный угол |
| Подрез | Канавка вдоль края шва | Большой ток, длинная дуга, крутой угол, быстрое ведение |
| Прожог | Сквозная дыра, капли металла с обратной стороны | Большой ток на тонком металле, широкий зазор, задержка на месте |
| Поры | Пузырьки на поверхности и внутри шва | Сырые электроды, масло, краска и ржавчина, длинная дуга |
| Шлаковые включения | Шлак внутри шва | Шлак не отбит между проходами, широкие колебания |
Непровар снаружи часто не виден, поэтому пробный образец разломите по шву. Если он треснул по корню, прибавьте ток или увеличьте зазор.
Безопасность и когда звать сварщика
Варите в маске и крагах, на сухом месте, с огнетушителем или водой рядом, а после работы проверьте, не тлеет ли что-то. Сами можно варить подставки, мангал, полки. Несущие конструкции, навесы, лестницы, ёмкости под давлением, трубы с газом и любую сварку на высоте доверьте сварщику с допуском. Найти его можно в разделах услуги сварщика, сварочные работы и сварщик на выезд.
Частые вопросы
Какой ток ставить на электрод 3 мм?
По паспорту марки. У Пензенских электродов МР-3 и АНО-21 диаметром 3 мм это от 90 до 110 А в нижнем положении, от 85 до 100 А в вертикальном и от 80 до 90 А в потолочном. У УОНИ-13/55 того же завода от 80 до 120 А в нижнем.
Какая полярность при сварке электродом на инверторе?
Для УОНИ-13/55 и МР-3 обратная: плюс на держателе, минус на массе. АНО-21 по каталогу ESAB варит на любой полярности. Точный ответ всегда на пачке электродов.
Чем МР-3 отличается от УОНИ-13/55?
МР-3 рутиловый электрод типа Э46: работает на переменном и постоянном токе, не требует прокалки и прощает ржавчину. УОНИ-13/55 основной типа Э50А: шов пластичнее и прочнее, но нужен постоянный ток, прокалка и чистые кромки.
Какой длины держать дугу?
ESAB рекомендует длину дуги, равную диаметру стержня электрода. Длинная дуга даёт брызги, подрез и поры, особенно у основных электродов.
Под каким углом держать электрод?
В нижнем положении с наклоном от 5 до 15° по ходу шва, чтобы конец смотрел на готовый шов. На вертикали снизу вверх электрод наклоняют вверх на угол от 5 до 10°. В тавре электрод держат посередине угла между деталями.
Нужно ли прокаливать электроды?
Основные УОНИ-13/55 прокаливают перед работой: ESAB указывает от 350 до 400 °C 2 часа, Пензенские электроды от 350 до 380 °C от 1 до 1,5 часа. Рутиловые МР-3 и АНО-21 прокаливать не нужно, только просушить, если покрытие отсырело.
Каким электродом варить металл 2 мм?
По методичке ВГТУ для металла от 1 до 2 мм берут электрод 1,6 или 2 мм. Ток ставьте у нижней границы паспорта и варите короткими участками, чтобы не прожечь.
Источники
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры», таблица 1, пункт 9, приложения 1 и 3
- ГОСТ 9466-75 «Электроды покрытые металлические для ручной дуговой сварки сталей и наплавки», пункты 1.7, 1.8, 1.9, 3.15, 6.7
- ГОСТ 9467-75 «Электроды покрытые металлические для ручной дуговой сварки конструкционных и теплоустойчивых сталей. Типы», пункт 2
- ESAB, «Сварочные материалы. Каталог продукции»: МР-3, АНО-21, УОНИИ 13/55, род тока, положения, прокалка
- Пензенские электроды, МР-3: сила тока по диаметрам и положениям, сушка, коэффициент наплавки и расхода
- Пензенские электроды, АНО-21: сила тока по диаметрам и положениям, сушка, коэффициент расхода
- Пензенские электроды, УОНИИ 13/55: сила тока по диаметрам и положениям, прокалка, коэффициент расхода
- ESAB University, «The art and science of stick electrode angle control»: длина дуги, углы электрода по положениям
- ESAB University, «Welding Defects Guide»: причины непровара, пор, подреза и шлаковых включений
- ВГТУ, «Расчёт параметров режима электродуговой сварки (наплавки)», методические указания: диаметр по толщине, поправки тока, полярность
- ЮЗГУ, методические указания по технологии и оборудованию сварочного производства: ограничения диаметра по положениям, катет за проход, площадь углового шва