Виды сварки
Коротко
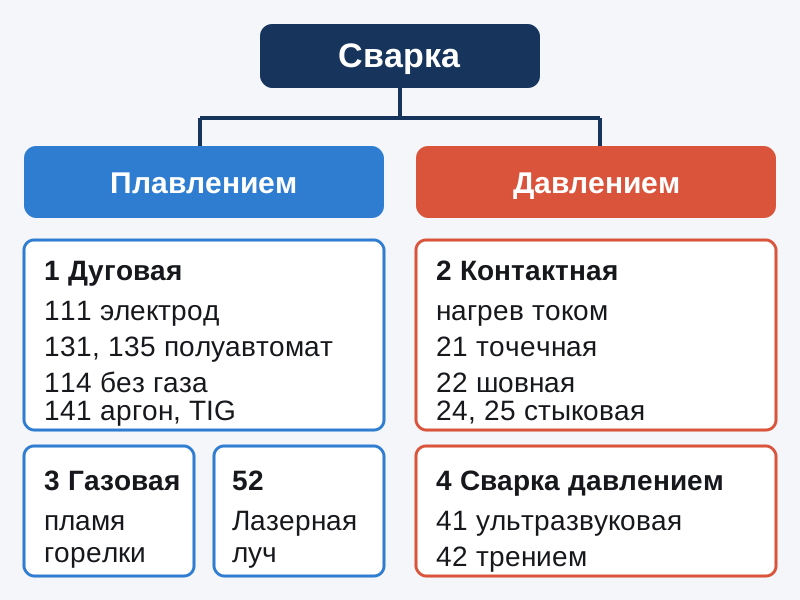
Сварка это получение неразъёмного соединения за счёт межатомных связей между деталями, которые нагревают, сдавливают или делают то и другое. Все виды делят на сварку плавлением (дуговая, газовая, лазерная) и сварку с применением давления (контактная, трением, ультразвуковая). Каждому процессу ГОСТ Р ИСО 4063 даёт номер: 111 ручная дуговая покрытым электродом, 135 полуавтомат в активном газе, 131 в инертном газе, 114 самозащитной порошковой проволокой, 141 аргонодуговая вольфрамовым электродом. Для стали подходят все пять, для алюминия по ГОСТ 14806-80 только сварка в инертном газе, а на ветру лучше электрод или проволока без газа.
Содержание
- Что такое сварка
- Как работает сварка: плавлением и давлением
- Как обозначают виды сварки по ГОСТ Р ИСО 4063
- Основные виды дуговой сварки
- Контактная, газовая и лазерная сварка
- Сравнение видов сварки
- Какую сварку выбрать
- Можно ли варить в газе на улице
- Когда сварку лучше доверить специалисту
- Частые вопросы
- Источники
Слово «сварка» знают все, но под ним прячется десяток разных процессов. Электрод в гараже, полуавтомат в цехе металлоконструкций, аргон на тонкой нержавейке и точечная сварка кузова на заводе работают по разным принципам и подходят для разных задач. В этой статье мы разберём, что такое сварка, как она устроена, какие виды сварки бывают и как их обозначают по ГОСТ. Сравним их по металлам, толщинам, скорости и качеству шва, а в конце поможем выбрать способ под вашу задачу.
Что такое сварка
Сварка это способ получить неразъёмное соединение, при котором между частями возникают межатомные связи. Так её определял ГОСТ 2601-84: связи появляются, когда детали нагревают, пластически деформируют или делают то и другое сразу. В отличие от болта или заклёпки, после сварки две детали становятся одним куском металла, и разобрать их без резки нельзя.
С 1 октября 2020 года ГОСТ 2601-84 в России не применяется, общие термины теперь даёт ГОСТ Р 58904-2020, идентичный международному ISO/TR 25901-1:2016. Суть определения от этого не изменилась, поэтому ниже мы пользуемся привычными формулировками.
Как работает сварка: плавлением и давлением
Все виды сварки делятся на две большие группы по тому, как получают соединение.
- Сварка плавлением. Кромки деталей местно расплавляют без давления. Жидкий металл обеих деталей и присадки сливается в сварочную ванну, а после остывания становится швом. Сюда относятся дуговая, газовая, лазерная и электрошлаковая сварка.
- Сварка давлением. Детали сжимают, и соединение получается за счёт пластической деформации. Металл при этом могут нагревать током, трением или ультразвуком. Сюда относятся контактная сварка, сварка трением и ультразвуковая.
Источник тепла у сварки плавлением бывает разный. У дуговой это электрическая дуга между электродом и металлом, у газовой пламя горелки, у лазерной луч. В контактной сварке тепло выделяется прямо в месте контакта деталей, когда через них идёт ток, а детали в это время сжимают электродами.
Как обозначают виды сварки по ГОСТ Р ИСО 4063
У каждого процесса сварки есть номер, который ставят на чертежах и в технологических картах. Их задаёт ГОСТ Р ИСО 4063, идентичный международному ISO 4063. Одна цифра обозначает основную группу, две цифры группу, три цифры подгруппу. Например, 1 это дуговая сварка, 13 дуговая плавящимся электродом в защитном газе, 135 то же сплошной проволокой в активном газе.
| Номер | Название по ГОСТ | Как говорят в цехе |
|---|---|---|
| 111 | Ручная дуговая сварка плавящимся покрытым электродом | Электродом, MMA |
| 114 | Дуговая сварка порошковой самозащитной проволокой | Полуавтомат без газа |
| 131 | Дуговая сварка сплошной проволокой в инертном газе | Полуавтомат в аргоне, MIG |
| 135 | Дуговая сварка сплошной проволокой в активном газе | Полуавтомат в углекислоте или смеси, MAG |
| 136 | Дуговая сварка порошковой проволокой с флюсовым наполнителем в активном газе | Порошковая проволока в газе |
| 141 | Дуговая сварка вольфрамовым электродом в инертном газе с присадочным сплошным материалом | Аргонодуговая, TIG |
| 21 и 22 | Контактная точечная и шовная сварка | Точечная, роликовая |
| 311 | Ацетиленокислородная сварка | Газовая сварка |
| 52 | Лазерная сварка | Лазер |
| 42 | Сварка трением | Трением |
Названия в таблице даны по ГОСТ Р ИСО 4063-2010. С 1 апреля 2025 года вместо него действует ГОСТ Р ИСО 4063-2025, идентичный ISO 4063:2023. Если номер в документации расходится с таблицей, сверяйте его с новой редакцией.
Инструмент работает на странице, если включён JavaScript. Он раскладывает номер процесса на группы: первая цифра основная группа, первые две группа, все три подгруппа.
Основные виды дуговой сварки
В мастерских и на стройке чаще всего варят дугой. Ниже главные способы: чем они отличаются у шва и где их применяют. Подробные методики вынесены в отдельные статьи.
111: ручная дуговая сварка покрытым электродом
Дуга горит между металлом и электродом с покрытием. Покрытие плавится, даёт газ и шлак, которые закрывают ванну от воздуха, поэтому баллон не нужен. Аппарат простой, работать можно в любом месте, в том числе на улице. Минусы: электрод сгорает и его меняют, после каждого прохода сбивают шлак, брызг больше, чем у других способов. Таблицы ГОСТ 5264-80 описывают соединения из сталей толщиной от 1 до 175 мм. Как держать электрод и подбирать ток, читайте в статье как варить электродом.
135 и 131: полуавтомат в защитном газе
Проволока сама подаётся через горелку, а из сопла идёт защитный газ. В 135 газ активный, это углекислота или её смеси, в 131 инертный, например аргон. Шов идёт без остановок на смену электрода и без шлака, поэтому полуавтомат удобен на длинных швах каркасов, навесов и ворот. По ГОСТ 14771-76 так варят стали и сплавы на никелевой основе, в таблицах толщины от 0,5 до 120 мм. Для алюминия по ГОСТ 14806-80 подходит только вариант в инертном газе. Методика в статье как варить полуавтоматом.
114: порошковая самозащитная проволока
Тот же полуавтомат, но проволока трубчатая, а внутри неё порошок. Он при сварке даёт защитный газ и шлак, поэтому баллон не нужен. Этим способом удобно варить сталь на улице и там, куда неудобно возить баллон. Шлак после сварки сбивают, как после электрода. Как настроить аппарат, разобрано в статье как варить полуавтоматом без газа.
141: аргонодуговая сварка вольфрамовым электродом
Дуга горит от вольфрамового электрода, который не плавится. Присадочный пруток подают в ванну отдельной рукой, а ванну закрывает аргон из керамического сопла. Брызг почти нет, шлака нет, шов узкий и аккуратный. Так варят нержавейку, алюминий и тонкий металл, где важен вид шва. Работа медленнее и требует двух согласованных рук, поэтому освоить её сложнее. По ГОСТ 14806-80 этим способом сваривают алюминий толщиной от 0,8 до 60 мм.
Контактная, газовая и лазерная сварка
Эти виды встречаются реже, но знать их полезно.
- Контактная сварка, группа 2. Детали сжимают электродами и пропускают через них ток, тепло выделяется прямо в месте контакта. Точечная и шовная контактная сварка соединяет детали внахлёст. ГОСТ 15878-79 описывает такие соединения из сталей, алюминиевых, медных, титановых и магниевых сплавов, в его таблицах точечной сварки толщины до 6 мм. Это в основном заводской способ для листовых деталей и кузовов.
- Газовая сварка, группа 3. Металл плавят пламенем горелки, в которой горит смесь горючего газа с кислородом, самый известный вариант ацетиленокислородная сварка 311. Работа с баллонами кислорода и горючего газа опасна и требует подготовки.
- Лазерная сварка, 52. Металл плавят сфокусированным лучом. Это промышленное оборудование, в мастерских его почти не встретить.
Сравнение видов сварки
Таблица собрана по стандартам на сварные соединения. Толщины это диапазоны из таблиц ГОСТ, а не возможности конкретного аппарата: ваш аппарат и электрод могут иметь более узкие пределы, их смотрите в паспорте.
| Вид | Металлы по ГОСТ | Толщины в ГОСТ | Шлак и брызги | Газ |
|---|---|---|---|---|
| 111 электрод | Стали, никелевые сплавы (ГОСТ 5264-80) | От 1 до 175 мм | Шлак есть, брызг много | Не нужен |
| 135 MAG | Стали, никелевые сплавы (ГОСТ 14771-76) | От 0,5 до 120 мм | Шлака нет, брызги есть | Активный |
| 131 MIG | Стали (ГОСТ 14771-76), алюминий (ГОСТ 14806-80) | Сталь от 0,5 до 120 мм, алюминий от 0,8 до 60 мм | Шлака нет, брызг меньше | Инертный |
| 141 TIG | Стали (ГОСТ 14771-76), алюминий (ГОСТ 14806-80) | Сталь от 0,5 до 120 мм, алюминий от 0,8 до 60 мм | Почти нет | Инертный |
| 114 без газа | Сталь | По паспорту проволоки | Шлак есть | Не нужен |
| 21 точечная | Стали, алюминий, медь, титан (ГОСТ 15878-79) | До 6 мм в таблицах | Шва нет, только точки | Не нужен |
По скорости и сложности освоения способы различаются так. Полуавтомат быстрее электрода на длинных швах: проволока подаётся без остановок, а шлак сбивать не нужно. Электрод проще по оборудованию, но ровный шов им получить труднее, особенно на тонком металле. Аргонодуговая сварка самая медленная и требует больше всего навыка, зато даёт самый аккуратный шов. Это практика, а не норма: скорость зависит от режима, толщины и сварщика.
Какую сварку выбрать
Выбор начинается с металла и толщины, потом смотрят на место работы и задачу. Для алюминия выбор сразу сужается до сварки в инертном газе. Для обычной стали подходят все дуговые способы, и решают уже место и вид шва.
Инструмент работает на странице, если включён JavaScript. Правила подбора: алюминий только 131 и 141 по ГОСТ 14806-80 от 0,8 до 60 мм; сталь 111 от 1 до 175 мм по ГОСТ 5264-80, сварка в газе от 0,5 до 120 мм по ГОСТ 14771-76; на ветру способы с защитным газом без укрытия не подходят.
- Узнайте марку металла: сталь, нержавейка или алюминий. От этого зависит, нужен ли инертный газ.
- Измерьте толщину самой тонкой детали и сверьте с пределами вашего аппарата и электрода.
- Решите, где будете варить: в цехе или на улице. На ветру нужен способ без газа или укрытие.
- Оцените длину швов. На длинных швах полуавтомат экономит время, на коротких и разовых хватит электрода.
- Решите, важен ли вид шва. Если шов останется на виду на тонком металле, смотрите на аргонодуговую сварку.
- Для несущих конструкций и сосудов под давлением сварку поручают специалисту с технологией на этот узел.
Можно ли варить в газе на улице
На ветру защитный газ сдувает с ванны, воздух попадает в металл, и в шве появляются поры. В опытах ИЭС им. Е. О. Патона сварка сплошной проволокой Св-08Г2С в углекислоте давала швы без пор при ветре до 2 м/с, а порошковая проволока в газе выдерживала до 2,6 м/с. Для этого расход газа пришлось поднять до 30 л/мин, тогда как в штиль хватало от 10 до 15 л/мин. При более сильном ветре место сварки закрывают щитами или палаткой, либо берут электрод или самозащитную проволоку.
Пример. На площадке дует 3 м/с, варить собираются полуавтоматом в углекислоте. 3 м/с больше 2 м/с из опыта, значит, даже при расходе 30 л/мин поры вероятны. Выход: поставить укрытие или варить электродом 111.
Инструмент работает на странице, если включён JavaScript. Пределы по опыту ИЭС им. Патона: сплошная проволока в CO2 до 2 м/с, порошковая проволока в газе до 2,6 м/с, при расходе газа 30 л/мин.
Электродов на работу удобно прикинуть в калькуляторе расхода электродов.
Когда сварку лучше доверить специалисту
Сварка опасна: дуга обжигает глаза и кожу, брызги поджигают всё вокруг, а газовые баллоны требуют правильного хранения. Каркас теплицы или полку в гараже вполне можно сварить самому после тренировки. Несущие конструкции, лестницы, навесы над проходом, трубы под давлением и газовые магистрали варят специалисты по технологии на конкретный узел. Найти исполнителя можно в разделах сварочные работы, сварка полуавтоматом, аргонная сварка, сварка алюминия и сварка нержавейки.
Частые вопросы
Что такое сварка простыми словами?
Это способ соединить детали навсегда: металл нагревают, сдавливают или делают то и другое, и между частями возникают межатомные связи. После сварки две детали становятся одним куском металла.
Какие виды сварки бывают?
Две большие группы: сварка плавлением и сварка давлением. К плавлению относятся дуговая, газовая и лазерная, к давлению контактная, трением и ультразвуковая. Среди дуговых чаще всего встречаются 111 электрод, 135 и 131 полуавтомат, 114 проволока без газа и 141 аргон.
Что означают цифры 111, 135, 141 в документации?
Это номера процессов по ГОСТ Р ИСО 4063. 111 ручная дуговая покрытым электродом, 135 сплошной проволокой в активном газе, 141 вольфрамовым электродом в инертном газе с присадкой. Первая цифра основная группа, 1 значит дуговая сварка.
Чем MIG отличается от MAG?
Газом. MIG, процесс 131, это сварка проволокой в инертном газе, например аргоне. MAG, процесс 135, в активном газе: углекислоте или смеси с ней. Аппарат и горелка у них одни и те же.
Какая сварка нужна для алюминия?
Сварка в инертном газе: аргонодуговая 141 или полуавтомат 131. ГОСТ 14806-80 описывает соединения алюминия именно этими способами, толщины в его таблицах от 0,8 до 60 мм.
Какой сваркой варить на улице?
Электродом 111 или самозащитной порошковой проволокой 114: им не нужен защитный газ. Газ сдувает ветром: в опытах ИЭС им. Патона проволока в углекислоте давала швы без пор только при ветре до 2 м/с.
Какая сварка проще для новичка?
На длинных швах по стали обычно легче полуавтомат: проволока подаётся сама и шлак не нужно сбивать. Электрод проще по оборудованию. Аргонодуговая сварка требует больше навыка, потому что присадку подают второй рукой.
Источники
- ГОСТ Р ИСО 4063-2010 «Сварка и родственные процессы. Перечень и условные обозначения процессов», раздел 1 и перечень номеров
- Приказ Росстандарта от 28.03.2025 № 227-ст: ГОСТ Р ИСО 4063-2025 вводится с 01.04.2025 взамен ГОСТ Р ИСО 4063-2010
- ГОСТ 2601-84 «Сварка металлов. Термины и определения основных понятий», пункты 1, 5, 7, 11, 32, 36, 48, 117
- Приказ Росстандарта от 30.06.2020 № 317-ст: ГОСТ Р 58904-2020 вводится с 01.10.2020, ГОСТ 2601-84 прекращает применение
- ГОСТ 5264-80 «Ручная дуговая сварка. Соединения сварные. Основные типы, конструктивные элементы и размеры»
- ГОСТ 14771-76 «Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры»
- ГОСТ 14806-80 «Дуговая сварка алюминия и алюминиевых сплавов в инертных газах. Соединения сварные», пункт 1
- ГОСТ 15878-79 «Контактная сварка. Соединения сварные. Конструктивные элементы и размеры», пункт 1, таблицы 1 и 2
- Олейник О. И., Максимов С. Ю., Пальцевич А. П., Гончаренко Е. И. «Разработка технологии механизированной дуговой сварки при ремонте магистрального газопровода под давлением», «Автоматическая сварка», 2016, № 3