Сварка полуавтоматом в газе
Коротко
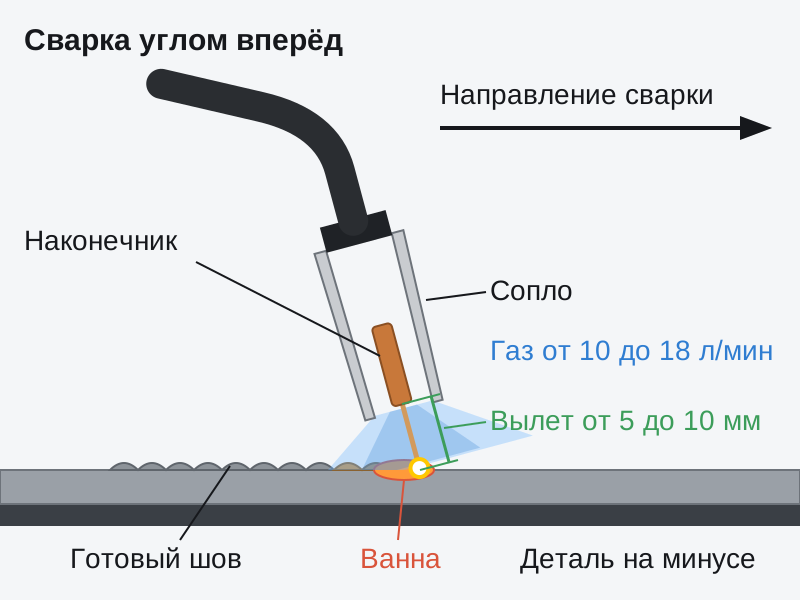
Сплошную проволоку варят на постоянном токе обратной полярности: горелка на плюсе. Газ берут углекислоту или смесь аргона с 8 до 20% CO2. Для стали от 1 до 4,5 мм таблица производителя Сварог даёт расход газа от 10 до 18 л/мин, проволоку 0,8 или 1,0 мм и напряжение от 16 до 20 В. Вылет проволоки держат от 5 до 10 мм: длиннее, и растут брызги и риск пор. Углом вперёд шов шире и мельче, углом назад провар глубже. Зазоры берут по ГОСТ 14771-76, для стыка без скоса кромок это от 0 до 2 мм.
Содержание
- Что нужно для сварки полуавтоматом с газом
- Какой газ выбрать: углекислота или смесь
- Как газ защищает сварочную ванну
- Сколько газа ставить на регуляторе
- Настройка напряжения и подачи по толщине
- Вылет проволоки
- Угол горелки: углом вперёд и углом назад
- Положения шва
- Подготовка кромок и зазоры по ГОСТ 14771
- Расход проволоки и газа на метр шва
- Типичные дефекты и их причины
- Первый шов по шагам
- Безопасность
- Когда лучше позвать сварщика
- Частые вопросы
- Источники
Качество шва у полуавтомата решают четыре вещи: газ, напряжение с подачей, вылет проволоки и угол горелки. Ниже разберём сварку сплошной проволокой в защитном газе, её называют MAG. Цифры из руководств к аппаратам Сварог и Ресанта, паспорта проволоки GYS и ГОСТ 14771-76.
Если газа нет и вы работаете порошковой проволокой, методика другая, она разобрана в статье как варить полуавтоматом без газа. Чем полуавтомат отличается от электрода и аргона, рассказано в обзоре видов сварки.
Что нужно для сварки полуавтоматом с газом
Ток идёт по проволоке, а из сопла вокруг неё выходит газ и закрывает ванну от воздуха, пока она не застынет. Перед работой проверьте комплект.
- Полярность. Для сплошной проволоки горелку подключают к плюсу, деталь к минусу. Так пишут и Сварог, и Ресанта: это постоянный ток обратной полярности.
- Проволока. Для обычной углеродистой и низколегированной стали Сварог называет Св-08Г2С, Св-08А и ER70S-6. Проволоку подбирают как можно ближе к составу основного металла.
- Наконечник, ролик и канал под диаметр проволоки. Для стали нужен ролик с V-образной канавкой. При смене диаметра меняют и наконечник, и канал.
- Баллон с регулятором расхода. Удобнее регулятор с ротаметром: он показывает расход газа в литрах в минуту.
Какой газ выбрать: углекислота или смесь
Для обычной стали подходят оба варианта. Паспорт проволоки GYS ER70S-6 допускает 100% CO2 и смесь аргона с CO2 от 8 до 20%.
Углекислота CO2
Самый частый газ для углеродистой стали. Для ответственных конструкций Сварог советует сварочную углекислоту высшего или первого сорта: CO2 не меньше 99,8% и 99,5%, водяных паров не больше 0,037 и 0,184 г/м³. При интенсивной работе внизу баллона копится влага, а регулятор может обмерзать, поэтому с CO2 рекомендуют подогреватель газа.
Смесь аргона с углекислотой
Смесь 80% аргона и 20% CO2 Сварог рекомендует, когда к шву повышенные требования: по его данным, она даёт наибольшую глубину проплавления при наименьшем количестве брызг.
Тонкость: в ГОСТ 14771-76 сварка в углекислоте и её смеси с кислородом обозначена УП, а сварка в инертных газах и их смесях с CO2 обозначена ИП. Значит, для смеси аргона с углекислотой размеры кромок берут из строк ИП, а для чистой углекислоты из строк УП.
Как газ защищает сварочную ванну
Однородная защитная среда только в середине струи. По краям газ смешивается с воздухом, и если струя слабая, сбита сквозняком или сопло далеко от металла, воздух доходит до ванны. Так появляются поры. Меняйте на модели расход газа, вылет и сквозняк и смотрите, что станет со швом.
Сколько газа ставить на регуляторе
Расход зависит от толщины и режима. В сводной таблице Сварог для стали от 1 до 1,2 мм указано 10 л/мин, от 1,6 до 4,5 мм от 10 до 18 л/мин, для 5,6 мм 20 л/мин. Давление на регуляторе в большинстве случаев от 0,1 до 0,3 МПа.
На сквозняке или ветру, пишет Ресанта, расход увеличивают, сварку замедляют, сопло приближают к металлу или ставят щиты. Наружные угловые швы, по Сварог, защищены хуже внутренних. Изношенное сопло, из которого торчит наконечник, тоже даёт поры, и его меняют.
Настройка напряжения и подачи по толщине
Ток в полуавтомате задаётся скоростью подачи проволоки, поэтому настраивают две ручки: подачу и напряжение. Ресанта описывает связь так: больше ток, глубже провар. Больше напряжение, шов шире и мельче. Чрезмерное напряжение даёт брызги, ухудшает газовую защиту и вызывает поры. Подачу ставят так, чтобы не было коротких замыканий и обрывов дуги.
| Толщина, мм | Зазор, мм | Проволока, мм | Подача, м/мин | Напряжение, В | Газ, л/мин |
|---|---|---|---|---|---|
| 1,0 | 0 | 0,8 | от 3,6 до 4,1 | от 16,5 до 17,5 | 10 |
| 1,6 | 0 | 0,8 | от 5,5 до 6,0 | от 16,5 до 17,5 | от 10 до 18 |
| 2,0 | от 0 до 0,5 | 0,8 | от 5,7 до 6,1 | от 16,8 до 17,8 | от 10 до 18 |
| 3,2 | от 0,5 до 1,0 | 1,0 | от 5,0 до 5,2 | от 17,9 до 18,8 | от 10 до 18 |
| 4,5 | от 1,2 до 1,5 | 1,0 | от 5,5 до 6,0 | от 19 до 20 | от 10 до 18 |
| 5,6 | 1,2 | 1,2 | от 5,0 до 5,2 | от 20 до 23 | 20 |
Это выдержка из таблицы Сварог для аппаратов PRO SMART MIG, производитель называет её ознакомительной. Паспорт проволоки GYS даёт более широкие рамки: 0,8 мм для металла до 5 мм при токе от 60 до 200 А и напряжении от 16 до 28 В, 1,0 мм для толщины от 6 до 8 мм, 1,2 мм для толщины от 8 до 12 мм. Начинайте с таблицы и подстраивайте напряжение на обрезке того же металла.
Инструмент подбирает режим на странице, если включён JavaScript. Он берёт строку таблицы Сварог по толщине и пределы тока и напряжения из паспорта проволоки GYS для выбранного диаметра.
Вылет проволоки
Вылет это длина проволоки от наконечника до дуги. Сварог считает нормальным вылет от 5 до 10 мм и просит держать его постоянным. При большем вылете растёт вероятность дефектов, а катет углового шва становится выпуклым. Слишком короткий вылет даёт вогнутый катет. Ресанта добавляет: длинный вылет ухудшает устойчивость дуги и увеличивает разбрызгивание, а очень короткий мешает видеть ванну и приводит к подгоранию сопла.
И ещё: чем длиннее вылет, тем дальше сопло от металла и тем слабее газ у ванны.
Угол горелки: углом вперёд и углом назад
Наклон горелки вдоль шва меняет глубину провара. Ресанта описывает два способа.
Углом вперёд, «от себя»
Сопло наклонено в сторону движения, газ и дуга идут впереди ванны. Кромки видны лучше, проволоку легче вести точно по зазору. Шов шире, провар меньше. Ресанта советует этот способ для тонкого металла, где есть риск прожога.
Углом назад, «на себя»
Сопло наклонено назад, к готовому шву. Видимость ванны лучше, провар глубже, наплавленный металл плотнее. Подходит для металла потолще, где главное проварить корень.
На нахлёстке неверный поперечный наклон даёт подрез: большой угол подрезает верхний лист, маленький нижний, это видно на рисунках Сварог.
Положения шва
Удобнее всего варить в нижнем положении. Без разделки кромок такой шов, по Сварог, обычно ведут без поперечных колебаний. Вертикальные угловые швы на толстом металле варят снизу вверх, можно с колебаниями. Тонкий металл в вертикали ведут сверху вниз: так проще и меньше риск прожечь лист. Паспорт проволоки GYS допускает сварку в любом положении, но потолочные швы лучше сначала освоить на обрезках.
Подготовка кромок и зазоры по ГОСТ 14771
ГОСТ 14771-76 задаёт типы соединений, толщины и зазоры для сварки в защитном газе. Ниже строки для способа УП, то есть для углекислоты.
| Соединение | Толщина, мм | Зазор b, мм |
|---|---|---|
| С2, стык без скоса, шов с одной стороны | от 0,8 до 2,0 от 2,2 до 4,0 от 4,5 до 6,0 | 0, допуск +1,0 0, допуск +1,5 0, допуск +2,0 |
| С7, стык без скоса, шов с двух сторон | от 3 до 4 от 4,5 до 6 от 7 до 8 | 0, допуск +0,5 0, допуск +1,0 1,5 ± 1,0 |
| С17, скос двух кромок, шов с одной стороны | от 3 до 10 от 11 до 60 | 1 ± 1, притупление 1 ± 1 2, допуск минус 2 и плюс 1, притупление так же |
| Т1 и Т3, тавр без скоса | от 0,8 до 3,0 от 3,2 до 5,5 от 6 до 20 | 0, допуск +0,5 0, допуск +1,0 0, допуск +1,5 |
Стык без скоса с одной стороны ГОСТ допускает для углекислоты до 6 мм, с двух сторон до 12 мм. Толще нужна разделка кромок. В таблице 19 стандарта есть опечатка: письмо Росстандарта от 29.11.2021 № 18878-ИК/03 разъясняет, что строка для толщины от 9 до 10 мм у соединения С17 относится к способам ИНп и ИП, а не к УП. Перед сваркой кромки очищают от ржавчины и грязи.
Расход проволоки и газа на метр шва
Точнее всего считать от режима: вся поданная проволока плавится, и брызги уже учтены.
Проволока на 1 м шва = подача ÷ скорость сварки × π × d² ÷ 4 × 7,85 г/см³. Газ на 1 м шва = расход ÷ скорость сварки.
Пример для стали 2 мм по таблице Сварог. Подача 5,9 м/мин, скорость сварки 50 см/мин, проволока 0,8 мм. На метр шва уходит 5,9 ÷ 0,5 = 11,8 м проволоки. Метр проволоки 0,8 мм весит 0,503 мм² × 1000 мм × 0,00785 г/мм³ = 3,95 г, итого около 47 г. Газа при 10 л/мин уйдёт 10 ÷ 0,5 = 20 л на метр, при 18 л/мин 36 л. Продувку и прихватки добавьте сверху.
Инструмент считает на странице, если включён JavaScript. Формула: проволока = подача ÷ скорость сварки × π × d² ÷ 4 × 7,85 г/см³, газ = расход ÷ скорость сварки.
Если режима ещё нет, а известен катет или толщина, массу наплавленного металла по сечению шва посчитает калькулятор расхода электродов и проволоки. Массу самих деталей проверьте в калькуляторе веса металла.
Типичные дефекты и их причины
| Дефект | Частые причины по руководствам |
|---|---|
| Поры | Мало газа или пустой баллон, сквозняк, слишком высокое напряжение, длинный вылет, изношенное или забитое сопло, влажная углекислота без подогревателя, грязный металл |
| Непровар | Мало тока для толщины, слишком высокое напряжение, сварка углом вперёд на толстом металле, нет зазора или разделки там, где их требует ГОСТ 14771 |
| Брызги | Слишком высокое напряжение, длинный вылет, перепутана полярность, засорённая горелка. Смесь с аргоном даёт меньше брызг, чем чистая углекислота |
| Рывки проволоки | Слабый прижим ролика, забитый канал, изношенный наконечник или ролики |
Инструмент на странице помогает найти причину дефекта, если включён JavaScript. Без него пользуйтесь таблицей выше.
Первый шов по шагам
- Проверьте полярность: горелка на плюсе.
- Поставьте ролик, канал и наконечник под диаметр проволоки и отрегулируйте прижим.
- Откройте баллон, выставьте расход по таблице для своей толщины.
- Зачистите кромки, выставьте зазор по ГОСТ 14771 и поставьте прихватки.
- Закрепите массу рядом со швом.
- Выставьте подачу и напряжение, сварите пробный шов на обрезке того же металла.
- Держите вылет от 5 до 10 мм и одинаковую скорость. Тонкий металл ведите углом вперёд.
- Осмотрите шов. Если есть поры, сначала проверьте газ и сопло, потом напряжение.
Безопасность
- Излучение дуги опасно для глаз и кожи. Нужны сварочная маска, плотная негорючая одежда с длинными рукавами, перчатки и головной убор. Сварог предупреждает не работать в контактных линзах.
- Дым и газы сварки вредны. Рабочее место должно хорошо проветриваться, лучше с вытяжкой прямо над швом. В тесных помещениях не работайте в одиночку.
- Баллон ставят вертикально и закрепляют от падения, держат подальше от дуги, брызг и солнца. После работы вентиль закрывают.
- Уберите горючее из зоны сварки, держите рядом огнетушитель. Нельзя варить ёмкости из-под топлива и масла и сосуды под давлением.
Когда лучше позвать сварщика
Несущие конструкции, лестницы, навесы, ёмкости под давлением и всё, от чего зависит безопасность людей, должен варить опытный сварщик, а швы нужно проверять. Если сварка нужна разово, проще договориться с мастерской из раздела сварочные работы. Тонкую нержавейку и алюминий чаще варят аргоном, такие мастера есть в разделе аргонная сварка, а готовые изделия на заказ в разделе изготовление металлоконструкций.
Частые вопросы
Какой газ нужен для сварки полуавтоматом?
Для углеродистой стали подходит сварочная углекислота или смесь аргона с CO2. Паспорт проволоки GYS ER70S-6 допускает 100% CO2 и смесь с долей CO2 от 8 до 20%. Смесь 80 на 20 даёт меньше брызг.
Какой расход газа ставить на полуавтомате?
По таблице Сварог для стали от 1 до 1,2 мм 10 л/мин, от 1,6 до 4,5 мм от 10 до 18 л/мин, для 5,6 мм 20 л/мин. На сквозняке расход увеличивают и ставят щиты.
Как настроить полуавтомат для сварки с углекислотой?
Горелку на плюс, ролик и наконечник под проволоку, газ по толщине. Подачу и напряжение берут из таблицы: для 2 мм проволокой 0,8 мм это от 5,7 до 6,1 м/мин и от 16,8 до 17,8 В.
Какой должен быть вылет проволоки?
Сварог считает нормальным вылет от 5 до 10 мм. Длинный вылет ухудшает устойчивость дуги, газовую защиту и даёт брызги, короткий приводит к подгоранию сопла.
Как держать горелку: углом вперёд или назад?
Углом вперёд шов шире и мельче, так варят тонкий металл, чтобы не прожечь. Углом назад провар глубже и металл плотнее, так удобнее на толстом металле.
Почему при сварке полуавтоматом получаются поры?
Чаще всего из-за газа: мало расхода, сквозняк, забитое сопло, влажная углекислота. Ещё причины: высокое напряжение, длинный вылет, грязный металл.
Какой зазор оставлять при сварке полуавтоматом?
По ГОСТ 14771-76 для стыка без скоса кромок в углекислоте номинальный зазор 0 с допуском до 1, 1,5 или 2 мм в зависимости от толщины. Металл толще 6 мм с одной стороны без разделки не варят.
Источники
- ГОСТ 14771-76 «Дуговая сварка в защитном газе. Соединения сварные. Основные типы, конструктивные элементы и размеры», с изменениями 1, 2, 3, таблицы 1, 5, 9, 19, 41 и примечание о письме Росстандарта от 29.11.2021 № 18878-ИК/03
- Сварог, руководство по эксплуатации PRO SMART MIG 200 и 250: меры безопасности, газ, вылет, техника, таблица 9.13.2 режимов MIG/MAG
- Сварог, руководство по эксплуатации REAL SMART MIG 200
- Ресанта, паспорт САИПА-350 и САИПА-500: влияние тока, напряжения, вылета, расхода газа и наклона горелки, неисправности
- GYS, технический лист сплошной проволоки G3Si1, ER70S-6: газ, полярность, режимы по диаметру