Сварка порошковой проволокой без газа
Коротко
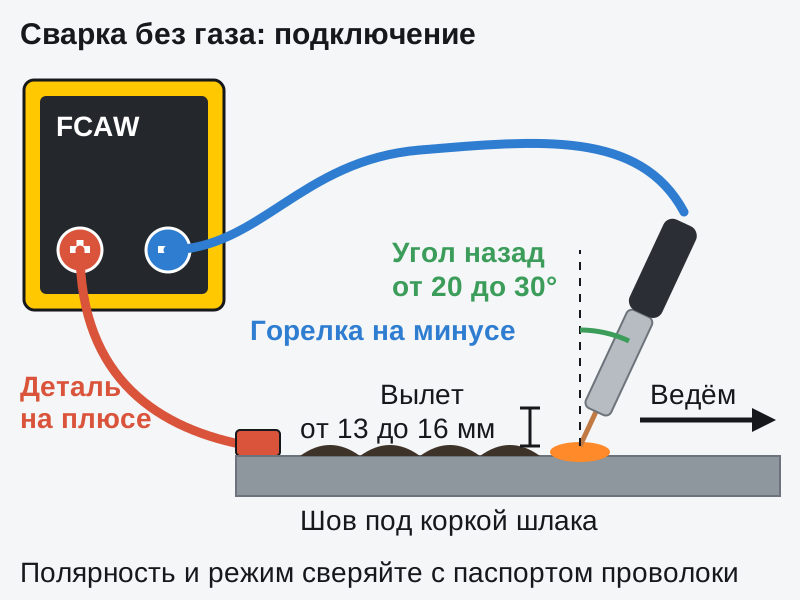
Без газа варят самозащитной порошковой проволокой: защиту дают вещества внутри неё, а сверху шва остаётся шлак. Большинство таких проволок работают на прямой полярности, то есть горелка на минусе, а деталь на плюсе. Это наоборот относительно сварки с газом, но есть марки для плюса, поэтому смотрите паспорт. Ток задаёт скорость подачи, напряжение берут из той же строки таблицы производителя. Вылет у проволоки 0,9 мм от 13 до 16 мм, горелку ведут углом назад, «тянут» на себя под 20 или 30 градусов. Шлак снимают после каждого прохода.
Содержание
- Как работает сварка без газа
- Какая полярность нужна для порошковой проволоки
- Как настроить подачу и напряжение
- Какой вылет проволоки держать
- Угол горелки: тянуть, а не толкать
- Шлак и зачистка
- Сколько проволоки уйдёт на метр шва
- Поры, брызги и слабый провар: что крутить
- Где сварка без газа не подходит
- Безопасность
- Когда лучше позвать сварщика
- Частые вопросы
- Источники
Полуавтомат без баллона удобен: вставил катушку и варишь даже на ветру. Но у порошковой проволоки другая полярность, длиннее вылет, другой угол горелки и шлак на шве. Разберём каждую настройку по паспорту проволоки Innershield NR-211-MP производителя Lincoln Electric, его руководству, инструкции полуавтоматов Ресанта САИПА и ГОСТ 26271-84.
Как работает сварка без газа
Без газа варят самозащитной порошковой проволокой. Это стальная трубка с порошком внутри. ГОСТ 26271-84 делит порошковую проволоку на газозащитную с индексом ПГ и самозащитную с индексом ПС, «сварка которой осуществляется без дополнительной защиты». Международное название процесса FCAW-S.
Порошок в дуге выделяет газ и связывает азот и кислород воздуха, а сверху шва застывает шлак. По данным Lincoln Electric, шов сохраняет свойства при ветре до 30 миль в час, около 13 м/с, поэтому без газа удобно варить на улице.
- Проволока ПС или FCAW-S. Газозащитная порошковая без газа не подойдёт.
- Аппарат с режимом постоянного напряжения. По Lincoln только он даёт стабильную дугу.
- Ролики под порошковую проволоку. Трубка сминается в гладких роликах, поэтому Lincoln советует ролики с насечкой и меньший прижим.
Какая полярность нужна для порошковой проволоки
Для большинства самозащитных проволок нужна прямая полярность: горелка на минусе, деталь на плюсе. В инструкции Ресанта САИПА так и написано: в режиме FCAW «рекомендуется подключение: прямая полярность, газ не требуется».
По Lincoln Electric, полярность, на которой дуга горит устойчиво, задают вещества внутри проволоки. Большинство самозащитных марок работают на минусе, а сплошная проволока в газе на плюсе. Но марки Innershield NS-3M, NR-5 и NR-305 рассчитаны на плюс, так что совет «без газа всегда минус» верен не для всех. Смотрите DC- или DC+ в паспорте.
В аппаратах САИПА клемму выбора полярности вставляют в разъём «плюс» или «минус», а кабель массы в соседний. Подключения под напряжением инструкция запрещает. Как варить с газом и сплошной проволокой, мы разобрали отдельно в статье как варить полуавтоматом.
Переключите на модели полярность, толщину и подачу: итог покажет, укладывается ли режим в паспорт.
Как настроить подачу и напряжение
Ток в полуавтомате задаёт скорость подачи проволоки, а напряжение подбирают к ней по таблице производителя. Lincoln пишет, что при большей подаче выше ток и глубже провар, при меньшей подаче меньше ток и мельче провар. К напряжению самозащитная проволока чувствительна: при слишком высоком дуга длиннее, воздух проникает в шов и даёт поры, при слишком низком валик выходит выпуклым.
| Диаметр | Вылет | Подача, м/мин | Напряжение, В | Ток около, А | Выход наплавки |
|---|---|---|---|---|---|
| 0,8 мм | 13 мм | 1,3 | от 13 до 14 | 30 | 81% |
| 0,8 мм | 13 мм | 3,8 | от 14 до 15 | 80 | 78% |
| 0,8 мм | 13 мм | 6,4 | от 15 до 16 | 130 | 80% |
| 0,9 мм | от 13 до 16 мм | 1,8 | от 15 до 16 | 60 | 83% |
| 0,9 мм | от 13 до 16 мм | 2,8 | от 16 до 17 | 115 | 78% |
| 0,9 мм | от 13 до 16 мм | 5,1 | от 18 до 19 | 155 | 84% |
| 1,1 мм | 16 мм | 1,8 | от 15 до 16 | 120 | 69% |
| 1,1 мм | 16 мм | 2,8 | от 17 до 18 | 160 | 85% |
Это выборка типовых режимов Innershield NR-211-MP, полная таблица в инструменте ниже. У другой марки цифры свои, берите их из её паспорта. Фактическое напряжение Lincoln советует проверять вольтметром: длинный кабель и плохой зажим массы съедают часть вольт.
Инструмент считает на странице, если включён JavaScript. Он берёт строку паспорта Innershield NR-211-MP по диаметру проволоки и подаче и проверяет, хватает ли тока аппарата и не толще ли металл предела 7,9 мм для диаметров до 1,1 мм.
Пример. Проволока 0,9 мм, металл 3 мм, аппарат до 160 А. Строка с подачей 2,8 м/мин даёт около 115 А при напряжении от 16 до 17 В: ток в пределах аппарата, толщина меньше предела 7,9 мм.
Какой вылет проволоки держать
Вылет для порошковой проволоки длиннее, чем для сплошной в газе. По Lincoln, на этом участке проволока греется, и порошок успевает сработать. Короткий вылет даёт поры, слишком длинный неустойчивую дугу, брызги и слабый провар.
- Для проволоки 0,8 мм в паспорте указано расстояние от наконечника до металла 13 мм, для 0,9 мм от 13 до 16 мм, для 1,1 мм 16 мм.
- Держите его постоянным: Lincoln допускает отклонение не больше 3,2 мм при вылете до 25 мм.
- Больший вылет снижает ток, меньший повышает. На зазоре можно ненадолго увеличить вылет, чтобы не прожечь металл.
Здесь привычка с газом подводит. В инструкции Ресанта для сварки в газе вылет от 7 до 10 мм для проволоки 0,6 и 0,8 мм и от 8 до 12 мм для аппаратов с проволокой до 1,0 мм, а Сварог считает нормой от 5 до 10 мм. Для самозащитной проволоки это меньше паспортного, и шов рискует получить поры.
Угол горелки: тянуть, а не толкать
Порошковую проволоку ведут углом назад: верх горелки наклонён по ходу сварки, проволока смотрит на ванну, и горелка тянет шов за собой. Правило Lincoln: шлак тянут, газ толкают. Наклон от вертикали обычно от 20 до 30 градусов. Если толкать горелку углом вперёд, шлак забегает перед ванной и остаётся в шве, а провар меньше. Ресанта тоже пишет, что углом назад провар глубже, а металл шва плотнее.
Стыковое соединение
Поперёк шва горелку держат под 90 градусов к металлу. Если шлак забегает вперёд, Lincoln советует увеличить наклон, но при слишком большом угле дуга неустойчива и появляются поры.
Тавровое и угловое соединение
Поперёк шва угол от 40 до 45 градусов к полке. Для угловых швов с катетом до 6 мм проволоку направляют прямо в корень. Для катета от 8 мм её смещают на нижнюю полку на один или два диаметра, чтобы катеты вышли равными.
Нахлёсточное соединение
Угол поперёк шва как у тавра, от 40 до 45 градусов. Тонкая кромка верхнего листа прогорает быстро: уменьшайте подачу или ненадолго удлиняйте вылет.
Скорость выбирают так, чтобы дуга оставалась у переднего края ванны, а расстояние до застывающего шлака было постоянным. Средняя скорость по Lincoln от 15 до 38 см в минуту.
Шлак и зачистка
После каждого прохода шлак снимают молотком и щёткой, иначе он останется включением под следующим валиком. Стык заранее очищают от окалины, ржавчины, влаги, краски и масла: грязь у Lincoln первая причина пор. Прихватки лучше делать той же проволокой. Рутиловые электроды вроде E6013 для прихваток Lincoln не советует: на них шлак пригорает и плохо отбивается.
- На катушке и в паспорте проволоки проверены тип FCAW-S или ПС, полярность и таблица режимов.
- Аппарат выключен, клемма полярности и масса переставлены, зажим массы стоит на зачищенном металле.
- Стоят ролики под порошковую проволоку и наконечник под её диаметр.
- Подача и напряжение взяты из одной строки таблицы, режим проверен на обрезке.
- Стык зачищен до металла, прихватки сделаны той же проволокой.
- Маска со светофильтром, краги, закрытая негорючая одежда, вытяжка или проветривание готовы.
Сколько проволоки уйдёт на метр шва
Расход считают через массу наплавленного металла и выход наплавки из паспорта. Площадь углового шва без выпуклости равна катету в квадрате, делённому на два. Масса на метр в граммах равна площади в мм², умноженной на 7,85. Проволоки нужно больше на выход наплавки: часть уходит в шлак и брызги. Время дуги на метр равно наплавке, делённой на производительность наплавки.
Пример. Угловой шов с катетом 4 мм, проволока 0,9 мм на подаче 2,8 м/мин. Площадь 4 × 4 ÷ 2 = 8 мм². Наплавка 8 × 7,85 = 62,8 г на метр. Выход 78%, проволоки 62,8 ÷ 0,78 = 81 г на метр. Производительность наплавки 0,6 кг в час, то есть 10 г в минуту, значит дуга горит около 6,3 минуты на метр шва. Это теоретический минимум: выпуклость шва, прихватки и обрезки добавляют расход сверху.
Инструмент считает на странице, если включён JavaScript. Формула: наплавка на метр = катет² ÷ 2 × 7,85 г, проволока = наплавка ÷ выход наплавки из паспорта, время дуги = наплавка ÷ производительность наплавки.
Расход на стыковые швы с разделкой кромок и с учётом выпуклости шва считает калькулятор расхода электродов и проволоки.
Поры, брызги и слабый провар: что крутить
Lincoln даёт для каждого дефекта порядок действий от самого важного. Меняйте одну настройку за раз.
| Дефект | Что делать по порядку |
|---|---|
| Поры | Зачистить стык, снизить напряжение, увеличить вылет, увеличить подачу, уменьшить наклон, снизить скорость |
| Выпуклый «верёвочный» валик | Поднять напряжение в пределах паспорта, уменьшить вылет, уменьшить подачу, снизить скорость |
| Много брызг | Подобрать напряжение, уменьшить наклон, уменьшить вылет, увеличить подачу |
| Слабый провар | Уменьшить вылет, увеличить подачу, снизить напряжение, снизить скорость |
Инструмент работает на странице, если включён JavaScript. Выберите дефект, и он покажет порядок исправления из руководства Lincoln Electric по самозащитной проволоке.
Где сварка без газа не подходит
- Толстый металл. Для Innershield NR-211-MP диаметром 0,8, 0,9 и 1,1 мм предел толщины 7,9 мм, для 1,7 мм и толще 12,7 мм. Толстый лист слишком быстро охлаждает шов, и по Lincoln в нём могут пойти трещины.
- Многопроходные швы. Некоторые марки разрешены только для одного прохода. В руководстве Lincoln это NR-5, NR-131 и NR-152. Если в паспорте написано single pass, второй валик поверх не кладут.
- Тонкий металл. Минимальную толщину паспорт NR-211-MP не задаёт, но прожечь тонкий лист легко. Работайте на нижних строках таблицы, уменьшайте подачу и ненадолго удлиняйте вылет на зазорах.
- Нержавейка и алюминий. ГОСТ 26271-84 и паспорт NR-211-MP касаются углеродистых и низколегированных сталей. Для нержавейки и алюминия нужна присадка под этот металл, исполнителя ищите в разделе аргонная сварка.
- Ответственные швы. Lincoln предупреждает, что пригодность проволоки и режима для конкретного изделия подтверждают испытаниями. Несущие конструкции и лестницы варит сварщик с допуском.
Безопасность
Сварка опасна для глаз, кожи и лёгких. По инструкции Ресанта нужна маска со светофильтром степени затемнения DIN 10 и выше по току, краги, обувь, головной убор и закрытая одежда из негорючего материала. Смотреть на дугу без защиты опасно ближе 15 метров. Lincoln советует держать голову вне струи дыма и ставить вытяжку у дуги. Оцинковка выделяет ядовитый дым: такую сталь варят с вытяжкой или респиратором, а без них Ресанта варить её запрещает. Не варите рядом с парами растворителей и обезжиривателей, под дугой они дают ядовитый газ. Общие требования к таким работам собраны в ГОСТ 12.3.003-86. Уберите горючее из зоны брызг и держите рядом огнетушитель.
Когда лучше позвать сварщика
Без газа удобно приварить петлю, починить ограду или собрать каркас для дачи. Если шов держит нагрузку, металл толще паспортного предела или нужен красивый шов на тонкой нержавейке, найдите исполнителя в разделах сварочные работы и услуги сварщика. Сварщик приедет со своим аппаратом и подберёт процесс под металл.
Частые вопросы
Какая полярность нужна для сварки без газа?
Для большинства самозащитных порошковых проволок прямая: горелка на минусе, деталь на плюсе. Но есть марки для плюса, например Innershield NS-3M, NR-5 и NR-305, поэтому полярность проверяйте по паспорту проволоки.
Какой проволокой варить полуавтоматом без газа?
Только самозащитной порошковой: по ГОСТ 26271-84 у неё индекс ПС, в зарубежной маркировке FCAW-S, например E71T-11. Газозащитная порошковая и сплошная проволока рассчитаны на газ: без защиты воздух попадает в ванну, и шов получается пористым.
Каким током варить полуавтоматом без газа?
Ток задаёт скорость подачи. Для проволоки 0,9 мм Innershield NR-211-MP паспорт даёт от 30 до 155 А при подаче от 1,3 до 7 м/мин. Напряжение берите из той же строки таблицы.
Почему шов без газа получается пористым?
Чаще всего из-за грязного металла, слишком высокого напряжения или короткого вылета. Lincoln советует сначала зачистить стык, потом снизить напряжение и увеличить вылет.
Тянуть или толкать горелку при сварке порошковой проволокой?
Тянуть, то есть вести углом назад под 20 или 30 градусов от вертикали. При толкании шлак забегает вперёд и остаётся в шве, а провар уменьшается.
Какой вылет проволоки ставить без газа?
Больше, чем в газе. По паспорту Innershield NR-211-MP от наконечника до металла 13 мм для проволоки 0,8 мм, от 13 до 16 мм для 0,9 мм и 16 мм для 1,1 мм.
Можно ли варить без газа нержавейку и алюминий?
Обычной самозащитной проволокой нельзя: по ГОСТ 26271-84 и паспортам она для углеродистых и низколегированных сталей. Для нержавейки и алюминия нужна присадка под этот металл.
Источники
- Lincoln Electric, паспорт проволоки Innershield NR-211-MP: полярность DC-, типовые режимы, предельная толщина
- Lincoln Electric, «Innershield Wire. FCAW-S Welding Guide»: полярность, напряжение, вылет, угол ведения, дефекты, безопасность
- Ресанта, паспорт и инструкция полуавтоматов серии САИПА: режим FCAW, прямая и обратная полярность, клемма выбора полярности, средства защиты
- Сварог, руководство по эксплуатации PRO SMART MIG 200 и 250, раздел 9.10: вылет проволоки при сварке в газе
- ГОСТ 26271-84 «Проволока порошковая для дуговой сварки углеродистых и низколегированных сталей», пункты 1.1, 1.2, таблица 3
- ГОСТ 12.3.003-86 «Работы электросварочные. Требования безопасности»